
L'emballage blister mono-matériau peut soutenir les objectifs de recyclage, mais il peut aussi compromettre la protection contre l'humidité et l'oxygène. C'est pourquoi le bon point de départ doit toujours être le médicament lui-même, plutôt que les tendances actuelles en matière de matériaux. Dans l'industrie pharmaceutique, l'emballage blister mono-matériau n'est une option viable que lorsque les données de stabilité, les objectifs de durée de conservation, la performance du scellage et l'intégrité de l'emballage fini démontrent que le produit reste entièrement protégé. Si ces résultats sont faibles, la structure de l'emballage doit être modifiée avant de formuler toute allégation de recyclabilité.
• L'emballage blister mono-matériau peut être plus facile à trier par conception, mais le recyclage local dépend toujours des capacités de collecte et de traitement propres à chaque marché.
• Un blister mono-matériau peut offrir une barrière inférieure à celle des structures avec revêtement PVDC ou à base d'aluminium ; la sensibilité du produit doit donc toujours passer en premier.
• Un blister mono-PP peut être réaliste pour certains produits aux exigences de barrière modérées, mais il doit être rigoureusement testé après le formage et le scellage.
• La performance de l'emballage fini compte plus qu'une fiche technique matériau, car les angles, les formes d'alvéoles et les scellages peuvent réduire la barrière réelle.
• Si les résultats de stabilité ou de scellage sont insuffisants, arrêtez le concept et modifiez la structure avant de formuler toute allégation de durabilité.
Ce que signifie l'emballage blister mono-matériau en pratique
Définir simplement le film de formage et l'opercule
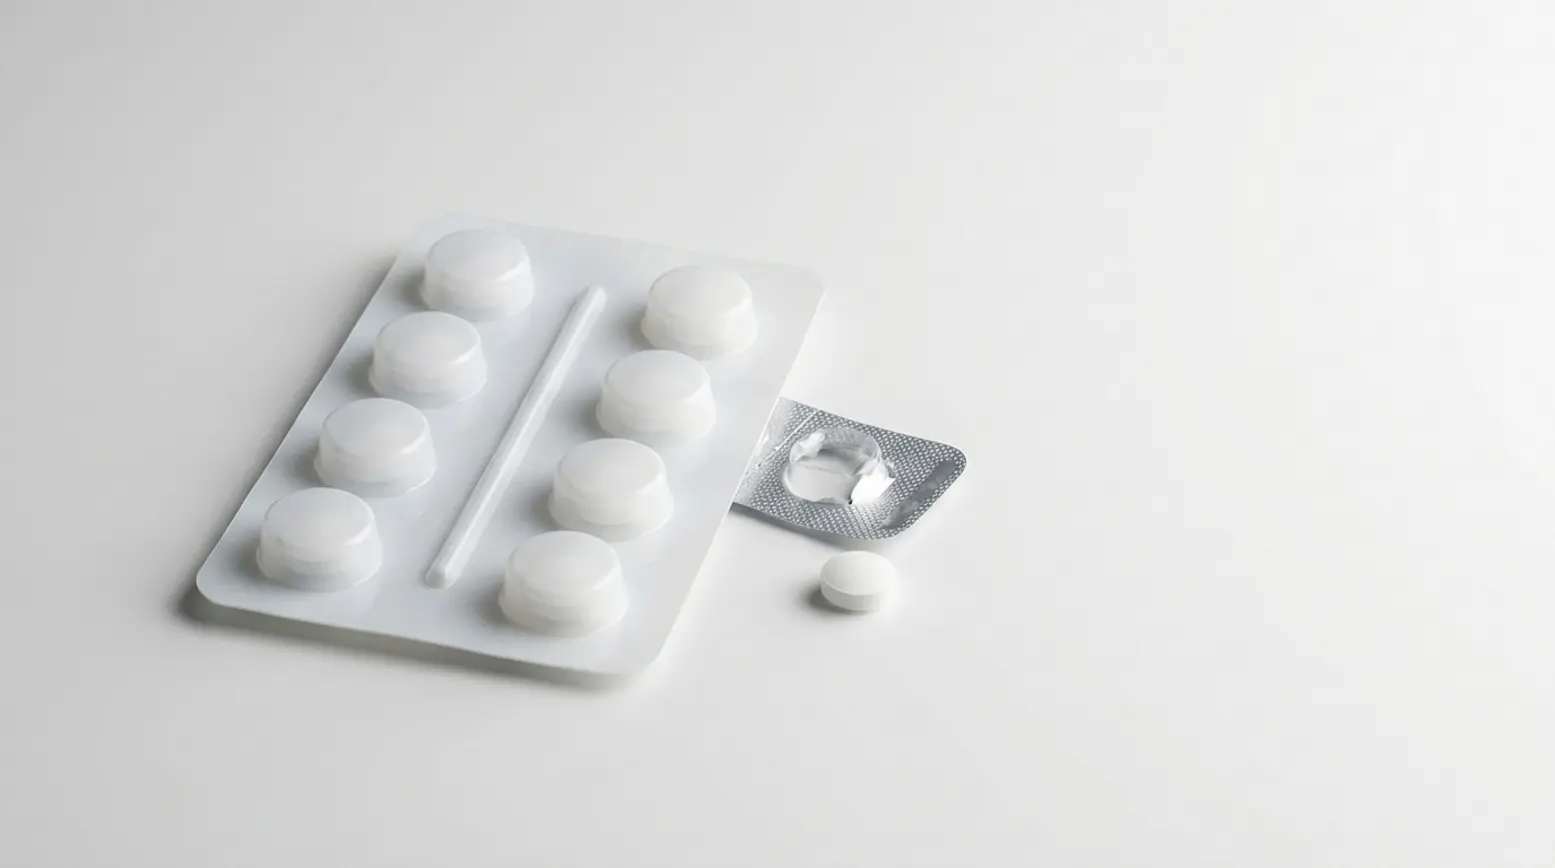
Un blister se compose de deux éléments principaux. Le film de formage est la feuille qui crée les alvéoles pour les comprimés ou les gélules, tandis que l'opercule referme ces alvéoles par scellage. Dans un emballage blister mono-matériau, les deux éléments proviennent de la même famille de polymères. Le blister mono-PP en est un exemple courant. Ce format associe généralement un film de formage mono-matériau à un opercule blister en polymère assorti, ce qui donne un emballage fondamentalement plus simple par conception.
Pourquoi les polymères d'une même famille se trient plus facilement que les structures mixtes
L'objectif principal ici est la simplicité de conception. Lorsque la base et l'opercule du blister utilisent une seule famille de polymères, l'emballage obtenu s'intègre souvent mieux dans les filières de recyclage standard, comparé aux structures mixtes combinant plastique et aluminium. Les équipes explorent donc fréquemment les formats de blister mono-matériau dans le cadre d'une stratégie plus large de "conception pour la recyclabilité". Le concept est très pratique, car réduire le nombre de types de matériaux facilite considérablement le tri en fin de vie.
Pourquoi l'emballage mono-matériau ne garantit pas la recyclabilité locale
Une conception d'emballage efficace n'est qu'une partie de l'équation. Les résultats réels en fin de vie dépendent fortement des infrastructures locales de collecte, des règles de tri et des capacités régionales de recyclage. Un emballage peut donc être mono-matériau par conception et pourtant ne pas être recyclé sur certains marchés. Pour une perspective plus large sur cette question, notre article sur le recyclage des blisters explique pourquoi ce sont finalement les systèmes locaux qui déterminent le résultat.
Quand l'emballage blister mono-matériau est réaliste pour les produits pharmaceutiques
Commencer par les données de stabilité et les objectifs de durée de conservation
La première question essentielle porte toujours sur le produit lui-même. Commencez par analyser les données de stabilité, les objectifs de durée de conservation et les conditions de stockage requises. Cette évaluation révèle si l'emballage blister mono-matériau mérite réellement d'être testé pour un médicament donné. Cette étape aide les équipes à éviter de mauvaises décisions précoces, en veillant à ce qu'un plan de durabilité soutienne les besoins du produit plutôt que de les contourner.
Identifier les risques liés à la sensibilité à l'humidité et à l'oxygène
Certains médicaments absorbent l'humidité très rapidement, tandis que d'autres se dégradent à l'exposition à l'oxygène. Si un produit présente ces sensibilités, ses exigences de barrière peuvent déjà être trop élevées pour une solution de blister sans aluminium. Dans ces cas, adopter une structure plus simple introduit un véritable risque produit. Cette limite fondamentale explique pourquoi l'emballage pharmaceutique mono-matériau ne convient pas à toutes les formulations.
Dans quels cas un blister mono-PP peut être une option réaliste
Un blister mono-PP peut être efficace lorsque le produit a des besoins de barrière modérés et que la conception de l'alvéole soutient une performance solide après le formage. Le verdict final repose néanmoins toujours sur la durée de conservation, les conditions climatiques et la qualité du scellage. Pour les chefs de produit, cela signifie que le projet ne doit avancer que lorsque des résultats de tests concrets valident l'approche. Pour les ingénieurs, cela confirme que les essais réels sur l'emballage pèsent bien plus que des hypothèses générales sur l'emballage blister recyclable.
Ce que l'emballage blister mono-matériau peut vous coûter en performance de barrière
Barrière à l'humidité par rapport aux structures avec revêtement PVDC
C'est là le principal compromis. Si une structure mono-matériau offre une simplicité de conception, elle assure souvent une protection contre l'humidité nettement inférieure à celle des films avec revêtement PVDC. Si un emballage existant repose sur ce niveau de barrière élevé, changer de matériau pourrait raccourcir la durée de conservation ou augmenter les risques de stockage. Des objectifs de barrière stricts doivent donc être définis bien avant d'entamer toute simplification des matériaux.
Protection contre l'oxygène par rapport aux structures à base d'aluminium
Les blisters à base d'aluminium sont couramment spécifiés car ils offrent une protection exceptionnelle contre l'oxygène et l'humidité. Une alternative à base de polymère ne peut généralement pas reproduire exactement ce niveau de défense. Cet écart est critique pour les médicaments sensibles à l'oxygène, car même une infiltration minime d'oxygène peut compromettre la stabilité à long terme. C'est pourquoi l'emballage blister mono-matériau ne remplace pas universellement les emballages à base d'aluminium, même lorsque les considérations de conception liées au PPWR font partie de la discussion plus large.
Pourquoi les angles formés, les zones de scellage et les formes d'alvéoles modifient le résultat
La performance de barrière va bien au-delà des spécifications indiquées sur la fiche technique d'un film plat ; elle dépend fortement des changements physiques qui se produisent pendant le formage et le scellage. Des alvéoles profondes, des angles vifs et des zones de scellage faibles peuvent fortement réduire les capacités de barrière réelles de l'emballage. Par conséquent, le blister fini peut se comporter très différemment de ce que suggérerait la matière première considérée isolément. Cela montre pourquoi la géométrie des alvéoles et la conception du scellage doivent entrer en compte dans la décision dès le départ.
Le tableau ci-dessous constitue un outil utile pour les discussions initiales de projet. Il ne remplace toutefois pas les essais spécifiques au produit, car les résultats réels dépendront toujours du médicament concerné, de la forme des alvéoles et des réglages de la ligne de production.
| Structure | Barrière à l'humidité | Barrière à l'oxygène | Potentiel de recyclabilité | Facilité de formage | Risque de scellage | Considérations relatives à l'utilisation par le patient |
|---|---|---|---|---|---|---|
| Blister mono-matériau | Moyenne à faible, selon la structure | Moyenne à faible, selon la structure | Peut être meilleur, mais dépend des systèmes locaux | À étudier selon la conception des alvéoles | Nécessite un opercule assorti et une fenêtre de scellage adaptée | La force d'ouverture et la rigidité doivent être vérifiées |
| Blister avec revêtement PVDC | Supérieure à de nombreuses structures en polymère simple | Modérée, selon la structure complète | Souvent plus difficile pour les filières de recyclage | Bien connu dans de nombreuses applications | Peut être stable, mais doit tout de même être validé | Usage familier, selon le format final |
| Blister à base d'aluminium | Très élevée | Très élevée | Logique de valorisation différente, souvent un défi pour les emballages mixtes | Dépend de l'architecture de l'emballage | Protection élevée, mais le procédé compte toujours | Le comportement push-through peut varier selon la conception |
Comment tester l'emballage blister mono-matériau avant de formuler des allégations
Réaliser une étude de fenêtre de formage pour la géométrie des alvéoles
L'étude initiale doit confirmer que le film se forme correctement sur une fenêtre de procédé réaliste. Cela implique de vérifier la profondeur des alvéoles, l'amincissement aux angles, la répartition du matériau et la répétabilité globale. Si le film se forme mal, les propriétés de barrière chuteront prévisiblement dans ces zones les plus faibles. Nous concevons toujours en tenant compte de la fabricabilité, car les choix géométriques précoces déterminent généralement si un concept se révèle robuste ou fragile en production.
Réaliser une étude de fenêtre de scellage pour l'opercule et le film de formage
Ensuite, testez soigneusement le scellage entre l'opercule et le film de formage sur différentes températures, pressions et temps de contact. Un scellage parfait en laboratoire contrôlé peut malgré tout échouer sur une ligne de production à haute vitesse. Établir une fenêtre de procédé exploitable est essentiel, car la variabilité de ligne est une réalité incontournable. Cette phase de test aide aussi les équipes à comprendre pleinement si un concept d'emballage primaire pharmaceutique recyclable peut fonctionner de manière fiable en pratique quotidienne.
Tester la barrière et l'intégrité de l'emballage fini dans des conditions définies
Une fois le formage et le scellage terminés, testez rigoureusement l'emballage fini dans des conditions strictement définies. Vérifiez la performance à l'humidité et à l'oxygène, puis menez des essais d'intégrité reflétant fidèlement le transport et la manipulation réels. En définitive, la performance de l'emballage final compte bien plus que toute allégation initiale sur les matières premières. Si les angles formés, les alvéoles ou les scellages se révèlent faibles, tout message de durabilité envisagé doit être suspendu.
Appliquer une règle d'arrêt en cas d'échec de la stabilité ou du scellage
La mise en place d'une "règle d'arrêt" claire aide les équipes de développement à prendre des décisions plus disciplinées. Si la stabilité du produit, la performance du scellage ou l'intégrité de l'emballage fini échouent lors des tests, la structure doit être immédiatement repensée. N'avancez pas d'allégations sur un emballage primaire pharmaceutique recyclable tant que les résultats techniques ne sont pas entièrement solides. Pour une perspective plus large sur des choix de matériaux responsables, notre page sur les choix d'emballage pharmaceutique durable offre un excellent contexte.
•Objectifs de stabilité du produit : la durée de conservation et les conditions de stockage spécifiques doivent être fermement définies avant d'arrêter tout choix de matériau.
•Exigences de barrière : les sensibilités à l'humidité et à l'oxygène doivent être clairement comprises, car elles déterminent directement si une voie mono-matériau est seulement réaliste.
•Étude de formage : la géométrie des alvéoles doit se comporter de manière constante sur une fenêtre de procédé réaliste.
•Étude de scellage : l'opercule et le film doivent sceller de manière fiable, en absorbant correctement les variations normales du procédé.
•Essais sur l'emballage fini : l'efficacité de la barrière et l'intégrité globale doivent être prouvées sur l'emballage final fabriqué, et non simplement supposées à partir des données du film plat.
•Vérification de la fin de vie locale : les filières régionales de collecte, de tri et de recyclage doivent être examinées en détail pour chaque marché cible avant de formuler toute allégation publique.
Les choix de conception de l'emballage blister mono-matériau qui influencent l'utilisabilité et la production
Épaisseur et rigidité
L'épaisseur du matériau influence simultanément plusieurs facteurs. Elle agit directement sur la rigidité globale, la résistance des alvéoles, la sensation en main et parfois même le comportement au formage. Un emballage plus rigide peut améliorer la manipulation automatisée, mais il peut aussi involontairement augmenter la force d'ouverture requise pour le patient. C'est pourquoi le grammage du matériau choisi doit soigneusement équilibrer les besoins de barrière avec une manipulation intuitive par l'utilisateur.
Aptitude machine et performance de ligne
Un concept structurel qui paraît brillant sur le papier doit néanmoins tourner sans faille en production active. Des variables critiques comme le comportement d'alimentation, la constance du formage, la réponse au scellage et la stabilité du débit comptent toutes considérablement. Alors que les chefs de produit se concentrent souvent sur les délais de lancement, les équipes d'ingénierie privilégient la validation du procédé. Les deux points de vue sont essentiels ; si une structure ne peut pas fonctionner de manière fiable, le risque sous-jacent se déplace simplement en aval, vers la production et la chaîne d'approvisionnement. Nous accompagnons activement les projets sur la conception, la production des composants, le conditionnement primaire et le conditionnement secondaire, en veillant à traiter ces questions complexes comme un seul processus continu.
Ouverture par le patient et usage sûr
La dynamique d'ouverture par le patient doit être évaluée tôt dans le développement, en particulier pour les médicaments spécialisés où la clarté du dosage est primordiale. Toute modification du film de base ou de l'opercule peut fortement modifier la force de poussée requise et la sensation tactile à l'ouverture de l'emballage. Comme ces modifications peuvent aussi bien aider que gêner l'utilisateur, le blister fini doit toujours être testé à la main en plus des essais machine. Notre étude de cas Lundbeck sur la durabilité démontre clairement comment l'utilisabilité et les objectifs environnementaux peuvent être équilibrés avec succès dans un projet réel.
Ajouter des instructions avec un wallet ou un carton
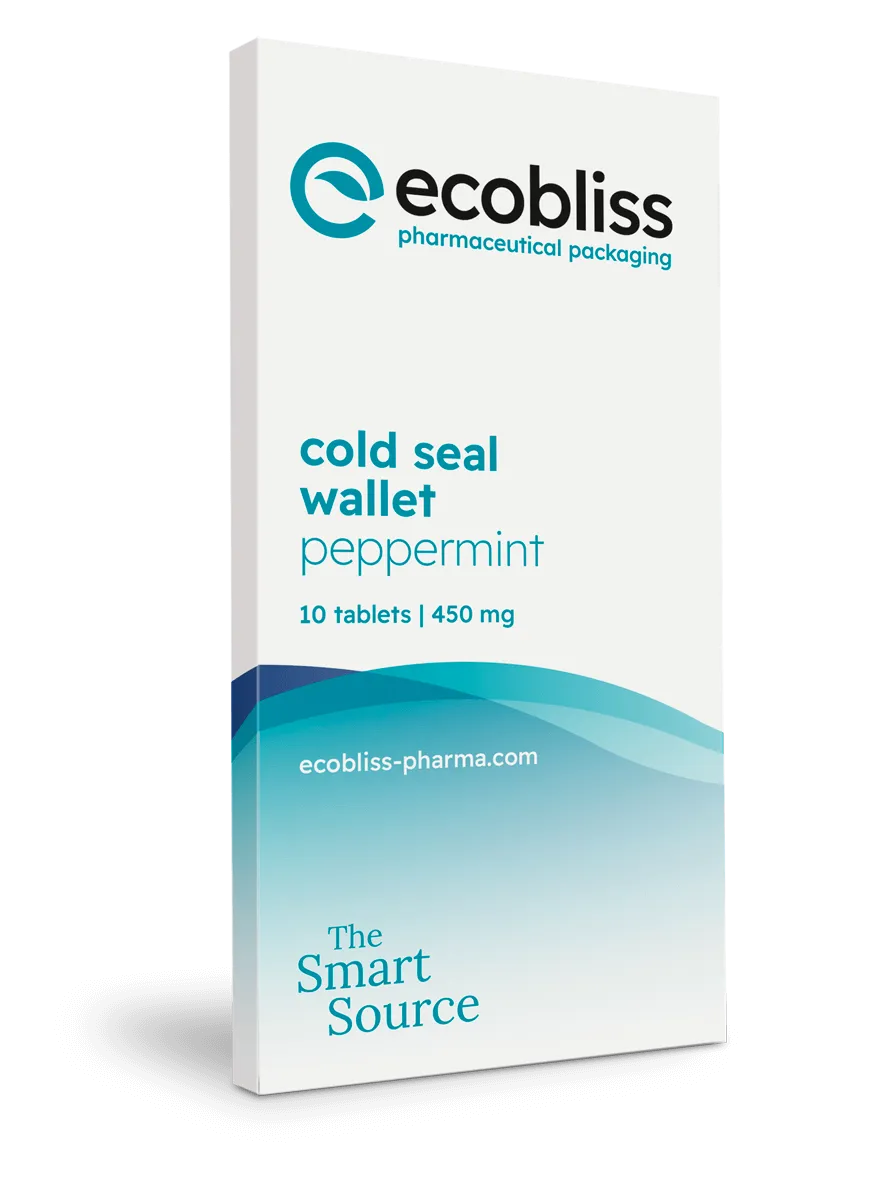
Lorsqu'un espace supplémentaire est nécessaire pour les instructions destinées au patient, la barrière primaire elle-même ne doit pas forcément changer. Un wallet ou un carton bien conçu peut facilement accueillir des consignes, les étapes de dosage et les informations essentielles de marque directement autour du blister. Dans cette configuration, l'emballage primaire reste entièrement consacré à la protection du produit, tandis que l'emballage secondaire soutient activement l'utilisabilité par le patient. Un wallet blister cold seal illustre parfaitement comment un espace d'information supplémentaire peut entourer harmonieusement un format de blister compact.
Un examen physique est très utile dans ces situations, car la rigidité globale, la sensation à l'ouverture et la manipulation quotidienne de l'emballage sont tout simplement plus faciles à juger en main. Les équipes souhaitant comparer les expériences utilisateur avant d'entamer un développement sur mesure peuvent toujours demander un échantillon de blister wallet pour un test pratique et concret.
FAQ sur la conception des blisters mono-matériau
Un blister mono-matériau est-il toujours recyclable ? Non. Même si la conception peut théoriquement mieux s'intégrer dans une filière de recyclage, les méthodes de collecte locales, les technologies de tri et les infrastructures de recyclage existantes déterminent toujours le résultat réel.
Un blister sans aluminium est-il toujours le meilleur choix ? Non. Les médicaments très sensibles exigent souvent une protection contre l'humidité ou l'oxygène bien plus forte, ce qui signifie que les besoins de barrière doivent toujours primer.
Peut-on formuler tôt une allégation d'emballage primaire pharmaceutique recyclable ? Non. Une telle allégation doit strictement suivre une évaluation et des essais rigoureux. Il faut d'abord disposer de données fiables sur la stabilité du produit, le formage du film, la résistance du scellage et l'intégrité de l'emballage fini.
La conception de blisters conformes au PPWR implique-t-elle une solution standard unique ? Non. La préparation à l'avenir dépend en définitive de la structure d'emballage spécifique, du marché cible et des filières de recyclage disponibles. Toute allégation de conformité réglementaire ne doit venir qu'après une évaluation approfondie de l'emballage.
Quelle est la meilleure première étape pour examiner un emballage blister mono-matériau ? Commencez directement par les données de stabilité du produit, les objectifs de durée de conservation et les conditions de stockage spécifiées. Cette approche établit une base claire pour décider si le concept doit passer à des essais physiques de formage et de scellage.
Adopter un format mono-matériau peut être une direction très utile, à condition que la formulation du produit le permette. Cependant, l'ordre des décisions de développement compte profondément. Commencez par la stabilité, prouvez l'intégrité du scellage, testez l'emballage fini, et discutez seulement ensuite de la recyclabilité potentielle. Si le résultat de barrière se révèle trop faible, restructurez la conception de l'emballage et veillez avant tout à ce que le médicament reste entièrement protégé.
Demandez un échantillon gratuit maintenant !