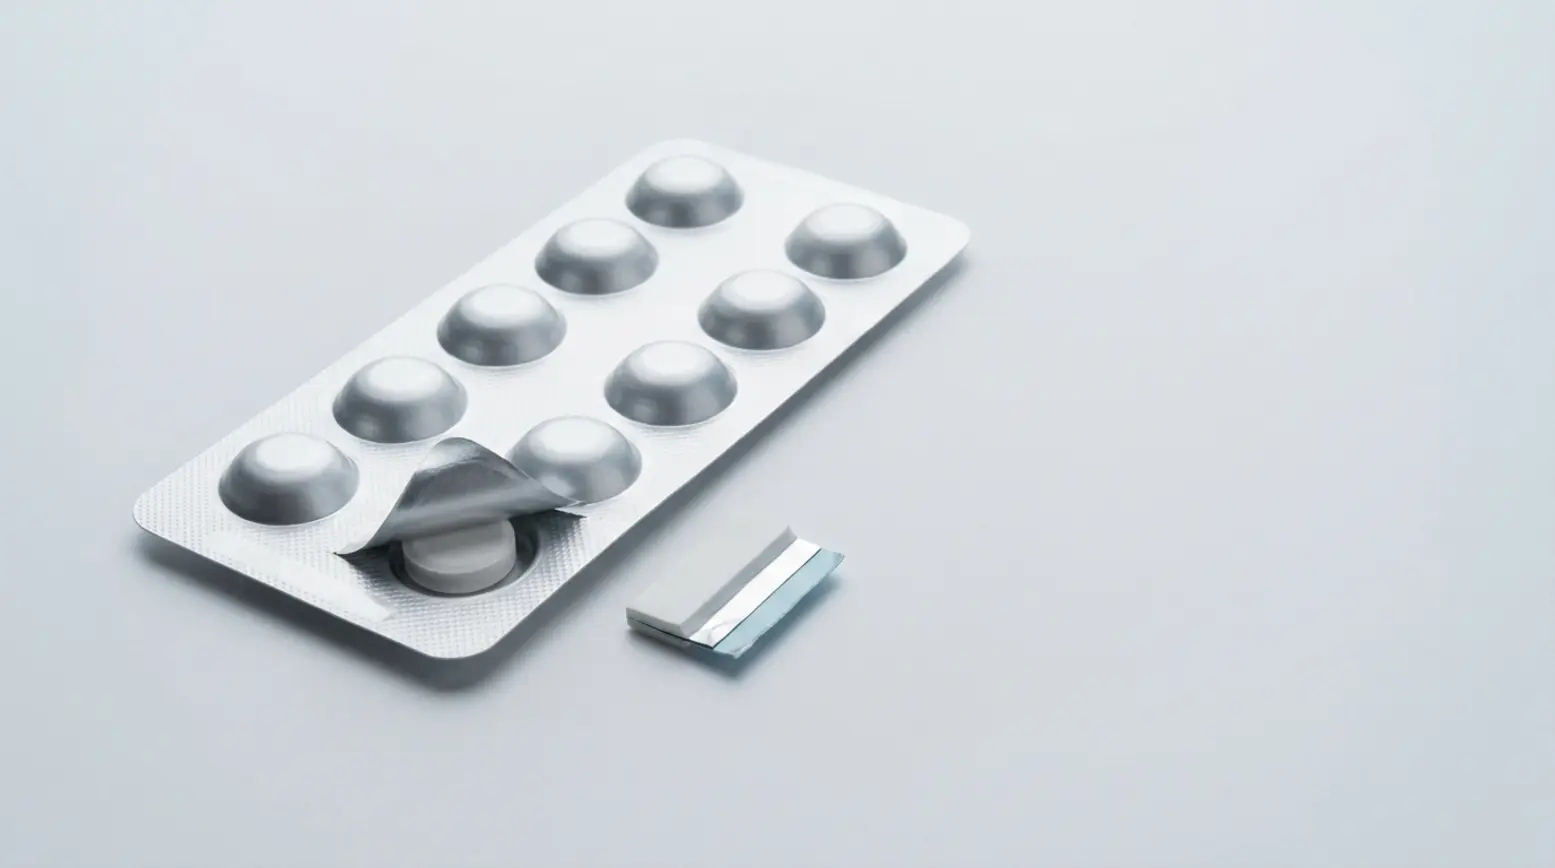

Opakowanie blistrowe alu-alu to farmaceutyczny format blistra wykorzystujący aluminium po obu stronach: formowaną na zimno warstwę dolną oraz aluminiową folię wieczkującą. Wybiera się je zazwyczaj wtedy, gdy lek wymaga wyjątkowo silnej ochrony przed wilgocią, tlenem i światłem. Format ten poprawia właściwości barierowe, ale wpływa też na wielkość opakowania, widoczność produktu, możliwości zgrzewania i prędkość linii, dlatego całe opakowanie należy oceniać jako całość.
• Ponieważ aluminium występuje zarówno w warstwie formowanej, jak i w wieczku, zapewnia doskonałą ochronę barierową.
• Powszechnie określa się je jako folię alu-alu formowaną na zimno, ponieważ kieszeń formowana jest metodą tłoczenia w temperaturze pokojowej.
• Typowa struktura dolnej warstwy to folia formowana OPA/alu/PVC, w której każda warstwa pełni określoną funkcję, taką jak formowanie, ochrona barierowa czy zgrzewanie.
• Jako nieprzezroczysty blister farmaceutyczny nie pozwala zobaczyć produktu przez kieszeń.
• Większa powierzchnia kieszeni może zwiększyć rozmiar kartonika alu-alu, co z kolei wpływa na transport, magazynowanie i ogólną wydajność.
Czym jest opakowanie blistrowe alu-alu?
Opakowanie blistrowe alu-alu oznacza, że aluminium znajduje się zarówno po stronie formowanej, jak i po stronie wieczka. Mówiąc prościej, blister alu-alu to format opakowania pierwotnego o wysokiej barierowości, stosowany w przypadku leków wymagających większej ochrony niż mogą zapewnić standardowe przezroczyste blistry. Warstwa dolna formowana jest w kieszenie, a folia górna szczelnie zamyka opakowanie. Aby uzyskać szerszy kontekst, warto zapoznać się z naszym przeglądem rodzajów opakowań blistrowych przed porównaniem tego formatu z rozwiązaniami alternatywnymi.
Specjaliści z branży często określają je mianem blistrów alu-alu lub folii alu-alu formowanej na zimno. Nazwa wywodzi się z procesu produkcji, ponieważ kieszeń formowana jest metodą tłoczenia w temperaturze pokojowej, a nie termoformowana z podgrzanego tworzywa. Dzięki temu powstaje opakowanie zapewniające bardzo dobrą ochronę, choć wiąże się to też z pewnymi kompromisami dotyczącymi wielkości, widoczności i ustawień produkcyjnych.
Jak zbudowane jest opakowanie blistrowe alu-alu
Warstwa formowana
Warstwa dolna to zazwyczaj laminat blistrowy formowany na zimno, złożony z kilku warstw. Typowym przykładem jest folia formowana OPA/alu/PVC, choć można stosować także inne zgrzewalne warstwy wewnętrzne. Każda warstwa pełni określoną funkcję praktyczną, dzięki czemu laminat działa jako spójna struktura podczas formowania, zgrzewania i użytkowania.
OPA, czyli poliamid orientowany, poprawia formowalność. Chroni też warstwę aluminiową podczas procesu formowania, gdy folia jest rozciągana w kształt kieszeni. Rdzeń aluminiowy zapewnia podstawową barierę przed wilgocią, tlenem i światłem. Warstwa wewnętrzna, najczęściej PVC lub inny materiał zgrzewalny, umożliwia bezpośredni kontakt z produktem oraz niezawodne zgrzewanie z wieczkiem.
Funkcje poszczególnych warstw są proste. OPA pomaga folii rozciągnąć się w kieszeń, aluminium zapewnia barierę ochronną, a warstwa wewnętrzna gwarantuje prawidłowe zgrzewanie. Ponieważ te role są od siebie zależne, laminat należy oceniać jako kompletny element opakowania, a nie tylko zbiór osobnych materiałów.
Strona wieczka
Strona górna zwykle składa się z twardego aluminiowego wieczka z powłoką zgrzewalną dobraną do warstwy dolnej. Ta kompatybilność ma kluczowe znaczenie, ponieważ skuteczność zgrzewu zależy od dokładnego dopasowania warstwy dolnej, folii wieczkującej, temperatury zgrzewania, nacisku i czasu docisku. Solidny zgrzew zapewnia pełną ochronę leku podczas napełniania, transportu, magazynowania i użytkowania przez pacjenta.
Konieczna jest ocena całego systemu opakowania jako całości. Obejmuje to warstwę formowaną, wieczko oraz uzyskany zgrzew po zakończeniu produkcji. Folia może wydawać się odpowiednia na papierze, jednak prawdziwym miernikiem sukcesu jest to, jak gotowe opakowanie zachowuje się po formowaniu i zgrzewaniu.
Dlaczego opakowanie blistrowe alu-alu nazywane jest folią formowaną na zimno
Jak działa formowanie na zimno
Kieszeń powstaje w wyniku tłoczenia laminatu w temperaturze pokojowej. Ponieważ do formowania kieszeni nie stosuje się ciepła, proces ten znacznie różni się od termoformowanych blistrów z tworzywa sztucznego. Dlatego w branży używa się określenia folia alu-alu formowana na zimno; opisuje ono zarówno metodę produkcji, jak i rodzinę materiałów.
Ten specyficzny proces wpływa na projekt opakowania już na wczesnym etapie rozwoju. Głębokość kieszeni, promień naroży, szerokość folii oraz kształt narzędzia wpływają na sposób formowania laminatu. W związku z tym zespoły inżynieryjne zazwyczaj oceniają geometrię kieszeni i dobór materiału łącznie, ponieważ ostateczny projekt decyduje zarówno o ochronie produktu, jak i o ogólnej wytwarzalności.
Co dzieje się podczas formowania
Gdy płaska folia przekształcana jest w uformowaną kieszeń, materiał zmienia swój kształt. Ta fizyczna zmiana może wpływać na ostateczne wymiary kieszeni, powierzchnię zgrzewu oraz wymagany odstęp wokół każdej kieszeni. Może też wpływać na skuteczność bariery w gotowym opakowaniu, dlatego testy zawsze powinny być wykonywane na uformowanym i zgrzanym blistrze, a nie wyłącznie na podstawie danych dla płaskiego materiału.
Żaden pojedynczy materiał nie powinien być traktowany jako uniwersalnie właściwe rozwiązanie dla każdego leku. Ostateczna specyfikacja musi opierać się na danych stabilności, konstrukcji zgrzewu, przetwarzalności oraz kompleksowych testach na poziomie całego opakowania. Dzięki temu wybrane opakowanie dokładnie odzwierciedla rzeczywiste potrzeby produktu, a nie ogólne założenia.
Co daje opakowanie blistrowe alu-alu i co zmienia
Główne zalety
Głównym powodem, dla którego zespoły wybierają opakowanie blistrowe alu-alu, jest ochrona. Ponieważ aluminium występuje po obu stronach, blister zapewnia doskonałą barierę przed wilgocią, tlenem i światłem. Sprawia to, że jest wyjątkowo skuteczne jako opakowanie pierwotne do wrażliwych tabletek, specjalistycznych kapsułek i innych leków, w przypadku których środowisko wewnątrz kieszeni ma kluczowe znaczenie.
Opakowanie jest również całkowicie nieprzezroczyste. Cecha ta jest szczególnie przydatna, gdy ekspozycja na światło stanowi ryzyko, ponieważ światło nie przenika przez ściankę kieszeni. W przypadku produktów o rygorystycznych wymaganiach dotyczących stabilności ta dodatkowa ochrona staje się kluczowym elementem całej strategii opakowaniowej.
Główne kompromisy
Format blistra alu-alu ma również ograniczenia. Jako nieprzezroczysty blister farmaceutyczny nie pozwala operatorom, farmaceutom ani pacjentom zobaczyć produktu przez kieszeń. Choć w przypadku niektórych produktów jest to akceptowalne, ta nieprzezroczystość może być wadą, gdy konieczna jest bezpośrednia kontrola wzrokowa.
Formowanie na zimno zazwyczaj wymaga więcej materiału wokół kieszeni. W efekcie karta blistrowa jest często większa niż w przypadku opakowania z tworzywa termoformowanego. Może to zwiększyć rozmiar kartonika alu-alu oraz wpłynąć na wielkość kartonu, załadunek zbiorczy, wymagania magazynowe i logistykę transportu. Ponadto prędkości linii mogą być niższe niż w przypadku termoformowania, dlatego cele produkcyjne należy oceniać już na wczesnym etapie.
Jak opakowanie blistrowe alu-alu wpływa na całe opakowanie
Wielkość blistra, kartonik i transport
Sam blister to tylko jeden element całej ścieżki opakowania. Jeśli kształt kieszeni lub odstępy wymagają większego blistra, prawdopodobnie konieczne będzie też zwiększenie kartonika. W konsekwencji może to wpłynąć na rozmiar opakowania zbiorczego, układ palet, wykorzystanie magazynu oraz efektywność transportu. Ze względu na ten efekt łańcuchowy opakowanie pierwotne i wtórne należy planować wspólnie już od samego początku.
Nasze działania w zakresie pakowania farmaceutycznego na zlecenie wspierają to zintegrowane podejście obejmujące opakowanie pierwotne, opakowanie wtórne, kodowanie oraz planowanie dostaw końcowych. Taka perspektywa pomaga zespołom rozpatrywać opakowanie jako spójny system, zamiast podejmować odizolowane decyzje materiałowe.
Decyzje dotyczące projektu i wytwarzalności
Nawet drobne decyzje projektowe mogą mieć praktyczny wpływ na wydajność produkcji i jakość opakowania. Głębokość tłoczenia kieszeni, powierzchnia zgrzewu, szerokość folii oraz narzędzia wpływają na zużycie materiału i zachowanie maszyny. Dlatego te zmienne należy przeanalizować przed skalowaniem produkcji, ponieważ projekt, który w koncepcji wydaje się wykonalny, wciąż może powodować problemy na linii produkcyjnej.
Wspieramy ten kluczowy etap dzięki naszym usługom projektowania i rozwoju opakowań farmaceutycznych. Wspólnie analizujemy format, narzędzia, kompatybilność z linią oraz funkcjonalność opakowania, aby zapewnić, że ostateczny projekt oferuje zarówno maksymalną ochronę produktu, jak i wysoką niezawodność produkcji.
Opakowanie blistrowe alu-alu a alu-PVC: krótka uwaga na temat konstrukcji
Porównanie blistrów alu-alu i alu-PVC to przydatny sposób na wyjaśnienie różnic konstrukcyjnych. Alu-alu wykorzystuje formowaną na zimno warstwę dolną na bazie aluminium oraz aluminiowe wieczko. Natomiast alu-PVC zazwyczaj wykorzystuje przezroczystą warstwę dolną z tworzywa sztucznego, kształtowaną za pomocą ciepła i następnie zgrzewaną folią wieczkującą. W efekcie alu-alu generalnie zapewnia silniejszą barierę przy zerowej widoczności, natomiast alu-PVC często pozwala na mniejsze opakowanie i szybsze prędkości linii.
Nie oznacza to, że jeden wybór jest uniwersalnie lepszy. Właściwa opcja zależy wyłącznie od produktu, celów stabilności, konstrukcji kieszeni, systemu zgrzewania oraz planowanej ścieżki produkcji. W praktyce zespoły powinny zawsze porównywać wyniki testów na podstawie rzeczywiście uformowanego i zgrzanego opakowania.
Kiedy ten format ma sens
Ten format opakowania ma szczególny sens w przypadku tabletek wrażliwych na wilgoć, specjalistycznych form dawkowania oraz cennych leków, w których maksymalna ochrona jest absolutnym wymogiem. Może również uwzględniać stałe układy kieszeni, gdy produkt wymaga ściśle kontrolowanej, ochronnej konstrukcji. Ostatecznie dokładny wybór nadal zależy od dogłębnej analizy technicznej, ponieważ wrażliwość produktu, możliwości linii i logistyka odgrywają kluczową rolę.
W zakresie dopasowanych formatów nasze studium przypadku opakowania na pojedynczą kapsułkę na zamówienie pokazuje, jak projekt opakowania można precyzyjnie dostosować do unikalnych potrzeb produktu. Choć ten przypadek nie jest przedstawiany jako przykład alu-alu, wyraźnie pokazuje, dlaczego opracowanie niestandardowego formatu zawsze musi zaczynać się od produktu i uwzględniać całą ścieżkę opakowania.
Pytania, na które trzeba odpowiedzieć przed określeniem specyfikacji opakowania blistrowego alu-alu
Przed sfinalizowaniem specyfikacji zespoły powinny odpowiedzieć na konkretny zestaw praktycznych pytań. Na pierwszym miejscu musi znaleźć się wrażliwość produktu, ponieważ to wymagania dotyczące stabilności naturalnie określają niezbędny poziom bariery. Kolejnym istotnym czynnikiem jest widoczność, ponieważ nieprzezroczyste opakowanie wyklucza bezpośrednią kontrolę wzrokową. Znaczenie ma też geometria kieszeni, ponieważ głębokość, kształt i odstępy silnie wpływają na zachowanie podczas formowania, powierzchnię zgrzewu oraz ostateczny rozmiar blistra. Należy również zweryfikować wymagane prędkości linii, ponieważ formowanie na zimno może zmniejszyć wydajność w porównaniu z termoformowaniem. Trzeba też dokładnie ocenić wpływ logistyczny, ponieważ większy blister z natury prowadzi do większego kartonika, zwiększając tym samym wymagania dotyczące magazynowania i transportu. Wreszcie precyzyjna konstrukcja zgrzewu oraz testy na poziomie całego opakowania pozostają absolutnie niezbędne, aby potwierdzić, że folia wieczkująca i warstwa formowana działają bezbłędnie razem w gotowym opakowaniu.
Jeśli zespół potrzebuje ocenić całą ścieżkę, można omówić opakowanie alu-alu i wspólnie przeanalizować projekt, wytwarzalność, etapy pakowania oraz potrzeby w zakresie dostaw.
FAQ
Czym są blistry alu-alu? To format blistra wykorzystujący aluminium zarówno w warstwie dolnej, jak i w folii wieczkującej. Rozwiązanie to wybierane jest, gdy produkt farmaceutyczny wymaga wyjątkowo silnej ochrony przed wilgocią, tlenem i światłem.
Dlaczego nazywa się je folią formowaną na zimno? Nazwa ta wynika z tego, że kieszeń formowana jest metodą tłoczenia w temperaturze pokojowej, a nie przez podgrzewanie i termoformowanie arkusza z tworzywa sztucznego.
Co oznacza folia formowana OPA/alu/PVC? Określenie to opisuje typową wielowarstwową warstwę formowaną. OPA wspiera formowalność, rdzeń aluminiowy zapewnia podstawową barierę, a wewnętrzna warstwa PVC umożliwia prawidłowe zgrzewanie i bezpieczny kontakt z produktem.
Czym jest twarde aluminiowe wieczko? To górna folia służąca do szczelnego zamykania blistra. Pozostaje sztywna i stabilna zarówno podczas zgrzewania, jak i otwierania przez pacjenta, i wymaga określonej powłoki zgrzewalnej dopasowanej do dolnej warstwy formowanej.
Czy alu-alu zawsze jest właściwym wyborem dla wrażliwych leków? Niekoniecznie. Ostateczna decyzja powinna zależeć od danych stabilności, konstrukcji kieszeni, skuteczności zgrzewu, warunków linii produkcyjnej oraz kompleksowych testów na poziomie całego opakowania.
Dlaczego blistry alu-alu są zazwyczaj większe? Formowanie na zimno na ogół wymaga więcej materiału wokół każdej kieszeni, aby umożliwić proces rozciągania. W efekcie cała karta blistrowa jest często większa, co może z kolei wpływać na rozmiar kartonika i opakowania zbiorczego.
Czy ten wybór wpływa na coś więcej niż tylko blister? Tak. Ma efekt kaskadowy na opakowanie wtórne, powierzchnię magazynową, konfigurację palet oraz efektywność transportu, co oznacza, że cały system opakowania musi być planowany jako spójna całość.
Zamów bezpłatną próbkę już teraz!