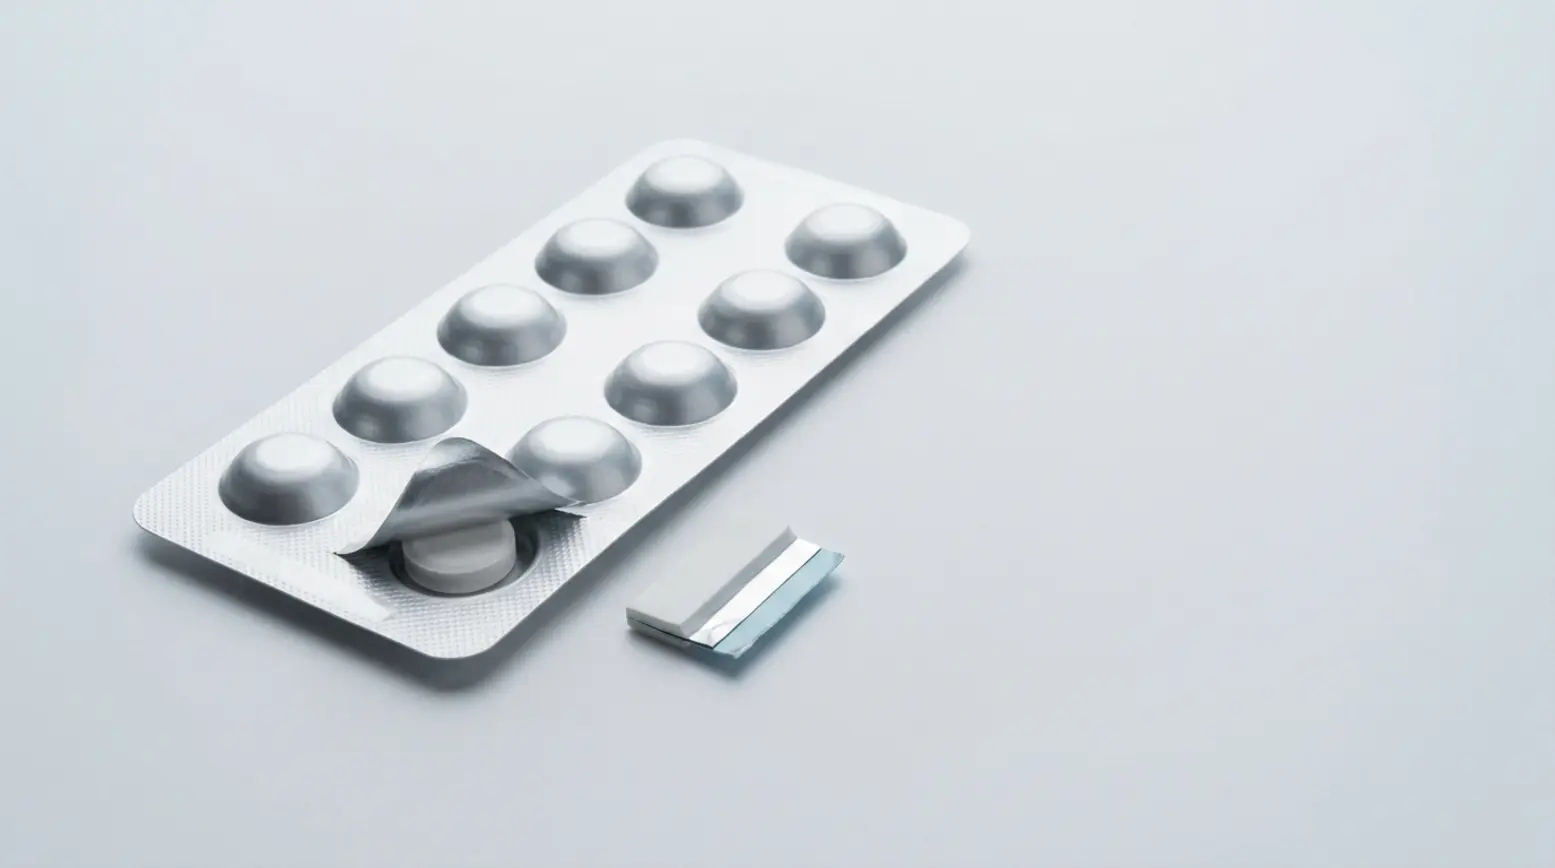

El envasado en blister alu-alu es un formato de blister farmacéutico que utiliza aluminio en ambas caras: una lámina base formada en frío y una lámina de cierre de aluminio. Suele elegirse cuando un medicamento requiere una protección excepcionalmente alta frente a la humedad, el oxígeno y la luz. Aunque este formato mejora el rendimiento de barrera, también afecta al tamaño del envase, la visibilidad del producto, las opciones de sellado y la velocidad de línea, por lo que el envase completo debe evaluarse en su conjunto.
• Al utilizar aluminio tanto en la lámina formada como en el cierre, ofrece una excelente protección de barrera.
• Se le conoce habitualmente como lámina alu-alu de conformado en frío porque la cavidad se forma por presión a temperatura ambiente.
• Una estructura base habitual es la lámina de conformado OPA/aluminio/PVC, en la que cada capa cumple una función específica: conformado, protección de barrera o sellado.
• Al tratarse de un blister farmacéutico opaco, el producto no se puede ver a través de la cavidad.
• Una cavidad más grande puede aumentar el tamaño del estuche alu-alu, lo que a su vez afecta al transporte, al almacenamiento y a la producción global.
¿Qué es el envasado en blister alu-alu?
El envasado en blister alu-alu significa que tanto el lado formado como el lado de cierre contienen aluminio. En términos sencillos, un blister alu-alu es un formato de envase primario de alta barrera que se utiliza para medicamentos que necesitan más protección de la que ofrecen los blisters transparentes estándar. La lámina base se conforma en alvéolos y la lámina superior sella el envase. Para un contexto más amplio, puede consultar nuestra visión general de los tipos de envasado en blister antes de comparar este formato con otras opciones.
Los profesionales del sector suelen llamarlo blisters alu-alu o lámina alu-alu de conformado en frío. El nombre procede del proceso de fabricación, ya que la cavidad se forma por presión a temperatura ambiente en lugar de termoformarse a partir de plástico calentado. Esto da como resultado un envase muy protector, aunque también implica ciertas concesiones en cuanto a tamaño, visibilidad y condiciones de producción.
Cómo se construye el envasado en blister alu-alu
La lámina de conformado
La lámina base suele ser un laminado de blister de conformado en frío compuesto por varias capas. Un ejemplo habitual es la lámina de conformado OPA/aluminio/PVC, aunque también pueden emplearse otras capas internas sellables. Cada capa desempeña una función práctica, de modo que el laminado actúa como una estructura única y cohesionada durante el conformado, el sellado y el uso final.
El OPA, o poliamida orientada, mejora la conformabilidad. También protege la capa de aluminio durante el proceso de conformado, cuando la lámina se estira para adoptar la forma de la cavidad. El núcleo de aluminio proporciona la barrera principal frente a la humedad, el oxígeno y la luz. La capa interna, con frecuencia de PVC u otro material sellable, facilita el contacto directo con el producto y un sellado fiable con la tapa.
Las funciones de estas capas son sencillas: el OPA ayuda a que la lámina se estire hasta formar la cavidad, el aluminio aporta la barrera protectora y la capa interna garantiza un sellado adecuado. Como estas funciones son interdependientes, el laminado debe evaluarse como un componente de envasado completo y no como una simple suma de materiales por separado.
El lado de cierre
El lado superior suele consistir en una lámina de cierre de aluminio de temple duro con un recubrimiento de sellado adaptado a la lámina base. Esta compatibilidad es fundamental porque el rendimiento del sellado depende de la combinación exacta entre la lámina base, la lámina de cierre, la temperatura de sellado, la presión y el tiempo de contacto. Un sellado robusto mantiene el medicamento totalmente protegido durante el llenado, el transporte, el almacenamiento y el uso por parte del paciente.
Es fundamental revisar el sistema de envasado completo como un conjunto. Esto incluye la lámina formada, el cierre y el sellado resultante tras la producción. Una lámina puede parecer adecuada sobre el papel, pero la verdadera medida del éxito depende por completo del comportamiento del envase acabado tras el conformado y el sellado.
Por qué el envasado en blister alu-alu se llama lámina de conformado en frío
Cómo funciona el conformado en frío
La cavidad se crea presionando el laminado a temperatura ambiente hasta darle forma. Como no se aplica calor para formar el alvéolo, el proceso difiere notablemente del de las láminas de blister de plástico termoformadas. Por eso el sector utiliza el término lámina alu-alu de conformado en frío, que describe tanto el método de fabricación como la familia de materiales.
Este proceso concreto condiciona el diseño del envase desde las primeras fases del desarrollo. La profundidad del alvéolo, el radio de las esquinas, el ancho de la lámina y la forma del utillaje influyen en cómo se conforma el laminado. Por eso los equipos de ingeniería suelen evaluar conjuntamente la geometría de la cavidad y la selección del material, ya que el diseño final determina tanto la protección del producto como la capacidad de producción global.
Qué ocurre durante el conformado
Cuando una lámina plana se transforma en una cavidad conformada, el material cambia de forma. Este cambio físico puede influir en las dimensiones finales de la cavidad, en el área de sellado y en el espaciado necesario alrededor de cada alvéolo. También puede afectar al comportamiento de la barrera en el envase acabado, por lo que las pruebas siempre deben realizarse sobre el blister ya formado y sellado, y no basarse únicamente en los datos del material plano.
Ningún material debe considerarse la solución universalmente correcta para todos los medicamentos. La especificación final debe basarse en los datos de estabilidad, el diseño del sellado, la maquinabilidad y unas pruebas exhaustivas a nivel de envase. De este modo, el envase elegido refleja las necesidades reales del producto y no suposiciones generales.
Qué aporta el envasado en blister alu-alu y qué cambia
Principales ventajas
El motivo principal por el que los equipos eligen el envasado en blister alu-alu es la protección. Al incluir aluminio en ambas caras, el blister ofrece una barrera superior frente a la humedad, el oxígeno y la luz. Esto lo convierte en un envase primario muy eficaz para comprimidos sensibles, cápsulas especiales y otros medicamentos en los que el ambiente interior de la cavidad es crítico.
El envase también es totalmente opaco. Esta característica resulta especialmente útil cuando la exposición a la luz supone un riesgo, ya que la luz no puede atravesar la pared de la cavidad. Para los productos con requisitos de estabilidad exigentes, esta protección adicional se convierte en un elemento fundamental de la estrategia de envasado global.
Principales concesiones
El formato de blister alu-alu también presenta limitaciones. Al tratarse de un blister farmacéutico opaco, ni los operarios, ni los farmacéuticos ni los pacientes pueden ver el producto a través de la cavidad. Aunque es aceptable para algunos productos, esta opacidad puede ser un inconveniente cuando se necesita una comprobación visual directa.
El conformado en frío suele necesitar más material alrededor de la cavidad. Por eso, la tarjeta de blister suele ser más grande que en un envase de plástico termoformado. Esto puede aumentar el tamaño del estuche alu-alu y modificar las dimensiones del estuche, la carga de las cajas de expedición, las necesidades de almacenamiento y la logística de transporte. Además, las velocidades de línea pueden ser inferiores a las del termoformado, por lo que los objetivos de producción deben evaluarse desde el principio.
Cómo afecta el envasado en blister alu-alu al envase completo
Tamaño del blister, estuche y transporte
El blister en sí es solo una parte de todo el proceso de envasado. Si la forma o el espaciado de la cavidad exigen un blister más grande, es probable que el estuche también deba aumentar de tamaño. A su vez, esto puede afectar al tamaño de las cajas de expedición, a la disposición de los palés, al aprovechamiento del almacén y a la eficiencia del transporte. Debido a este efecto en cadena, el envase primario y el envase secundario deben planificarse conjuntamente desde el principio.
Nuestras operaciones de envasado farmacéutico por contrato respaldan este enfoque integrado en el envase primario, el envase secundario, la codificación y la planificación de la entrega final. Esta perspectiva ayuda a los equipos a revisar el envase como un sistema unificado, en lugar de tomar decisiones de material de forma aislada.
Decisiones de diseño y capacidad de producción
Incluso las decisiones de diseño más pequeñas pueden tener efectos prácticos en la producción y en la calidad del envase. La profundidad de embutición de la cavidad, el área de sellado, el ancho de la lámina y el utillaje influyen en el consumo de material y en el comportamiento de la máquina. Por eso estas variables deben revisarse antes de escalar la producción, ya que un diseño que parece viable sobre el papel puede seguir presentando problemas en la línea de producción.
Damos apoyo en esta fase crítica a través de nuestros servicios de diseño y desarrollo de envases farmacéuticos. Revisamos conjuntamente el formato, el utillaje, la compatibilidad con la línea y la funcionalidad del envase para garantizar que el diseño final ofrezca la máxima protección del producto junto con una producción muy fiable.
Envasado en blister alu-alu y alu-PVC: una breve nota estructural
Comparar los blisters alu-alu con los alu-PVC es una forma útil de explicar sus diferencias estructurales. El alu-alu utiliza una lámina base de aluminio conformada en frío y una tapa de aluminio. En cambio, el alu-PVC suele emplear una lámina base de plástico transparente que se conforma con calor y después se sella con una lámina de cierre. Como resultado, el alu-alu suele ofrecer una barrera más resistente con visibilidad nula, mientras que el alu-PVC suele permitir un envase más compacto y velocidades de línea más altas.
Esto no significa que una opción sea siempre mejor que la otra. La elección adecuada depende por completo del producto, de los objetivos de estabilidad, del diseño de la cavidad, del sistema de sellado y de la vía de producción prevista. En la práctica, los equipos siempre deben comparar los resultados de las pruebas a partir del envase realmente formado y sellado.
Cuándo tiene sentido este formato
Este formato de envase tiene especial sentido para comprimidos sensibles a la humedad, formas de dosificación especiales y medicamentos de alto valor en los que la máxima protección es un requisito absoluto. También puede adaptarse a disposiciones de cavidad fijas cuando un producto exige un diseño estructural muy controlado y protector. En última instancia, la elección exacta sigue dependiendo de una revisión técnica exhaustiva, ya que la sensibilidad del producto, la capacidad de la línea y la logística desempeñan un papel fundamental.
Para formatos a medida, nuestro caso práctico de envasado personalizado de una sola cápsula demuestra cómo el diseño de un envase puede adaptarse específicamente a las necesidades exclusivas de un producto. Aunque este caso no se presenta como un ejemplo de alu-alu, ilustra claramente por qué el desarrollo de un formato personalizado siempre debe partir del producto y tener en cuenta todo el proceso de envasado.
Preguntas que responder antes de especificar el envasado en blister alu-alu
Antes de cerrar cualquier especificación, los equipos deben responder a una serie de preguntas prácticas concretas. La sensibilidad del producto debe ser lo primero, ya que los requisitos de estabilidad determinan de forma natural el nivel de barrera necesario. La visibilidad es otro factor crucial, ya que un envase opaco elimina la inspección visual directa. La geometría de la cavidad también importa, porque la profundidad, la forma y el espaciado influyen mucho en el comportamiento del conformado, en el área de sellado y en el tamaño final del blister. También conviene verificar las velocidades de línea necesarias, dado que el conformado en frío puede reducir la producción en comparación con el termoformado. El impacto logístico debe revisarse igualmente con atención, ya que un blister más grande implica inevitablemente un estuche más grande, lo que aumenta las necesidades de almacenamiento y transporte. Por último, un diseño de sellado preciso y unas pruebas a nivel de envase resultan absolutamente esenciales para verificar que la lámina de cierre y la lámina de conformado funcionen perfectamente juntas en el envase acabado.
Si su equipo necesita evaluar todo el proceso, podemos hablar sobre un envase alu-alu y analizar conjuntamente el diseño, la capacidad de fabricación, las etapas de envasado y las necesidades de suministro.
Preguntas frecuentes
¿Qué son los blisters alu-alu? Es un formato de blister que utiliza aluminio tanto en la lámina base como en la lámina de cierre. Se elige esta configuración cuando un producto farmacéutico requiere una protección excepcionalmente alta frente a la humedad, el oxígeno y la luz.
¿Por qué se llama lámina de conformado en frío? Recibe este nombre porque la cavidad se forma por presión a temperatura ambiente, en lugar de calentar y termoformar una lámina de plástico.
¿Qué significa la lámina de conformado OPA/aluminio/PVC? Describe una lámina de conformado multicapa habitual. El OPA favorece la conformabilidad, el núcleo de aluminio aporta la barrera principal y la capa interna de PVC permite un sellado adecuado y un contacto seguro con el producto.
¿Qué es una lámina de cierre de aluminio de temple duro? Es la lámina superior que se utiliza para sellar el blister. Permanece rígida y estable tanto durante el sellado como cuando el paciente la abre, y requiere un recubrimiento de sellado específico que coincida con la lámina base de conformado.
¿Es el alu-alu siempre la opción adecuada para medicamentos sensibles? No necesariamente. La decisión final debe basarse en los datos de estabilidad, el diseño de la cavidad, el rendimiento del sellado, las condiciones de la línea de fabricación y unas pruebas exhaustivas a nivel de envase.
¿Por qué los blisters alu-alu suelen ser más grandes? El conformado en frío suele necesitar más material alrededor de cada cavidad para permitir el proceso de estiramiento. Por eso la tarjeta de blister en conjunto suele ser más grande, lo que a su vez puede afectar al tamaño del estuche y de las cajas de expedición.
¿Afecta esta elección a algo más que al blister? Sí. Tiene un efecto en cadena sobre el envase secundario, el espacio de almacén, la configuración de los palés y la eficiencia del transporte, por lo que todo el sistema de envasado debe planificarse como una unidad coherente.
¡Solicite ya su muestra gratuita!