
El envasado en blíster monomaterial puede favorecer los objetivos de reciclaje, pero también puede comprometer la protección frente a la humedad y el oxígeno. Por eso, el punto de partida correcto siempre debe ser el propio medicamento, y no las tendencias actuales de materiales. En la industria farmacéutica, el envasado en blíster monomaterial solo es una opción viable cuando los datos de estabilidad, los objetivos de vida útil, el rendimiento del sellado y la integridad del envase terminado demuestran que el producto sigue completamente protegido. Si estos resultados son débiles, la estructura del envase debe cambiarse antes de hacer cualquier afirmación sobre reciclabilidad.
• El envasado en blíster monomaterial puede ser más fácil de clasificar por diseño, pero el reciclaje local sigue dependiendo de la capacidad de recogida y procesamiento de cada mercado.
• Un blíster monomaterial puede ofrecer una barrera inferior a la de las estructuras recubiertas de PVDC o basadas en aluminio, por lo que la sensibilidad del producto siempre debe ser lo primero.
• Un blíster mono-PP puede ser realista para ciertos productos con requisitos moderados de barrera, pero debe probarse rigurosamente tras el termoformado y el sellado.
• El rendimiento del envase terminado importa más que una ficha técnica del material, ya que las esquinas, la forma de las cavidades y los sellados pueden reducir la barrera real.
• Si los resultados de estabilidad o de sellado fallan, detenga el concepto y modifique la estructura antes de hacer cualquier afirmación de sostenibilidad.
Qué significa en la práctica el envasado en blíster monomaterial
Definir de forma sencilla la lámina de formado y el opérculo
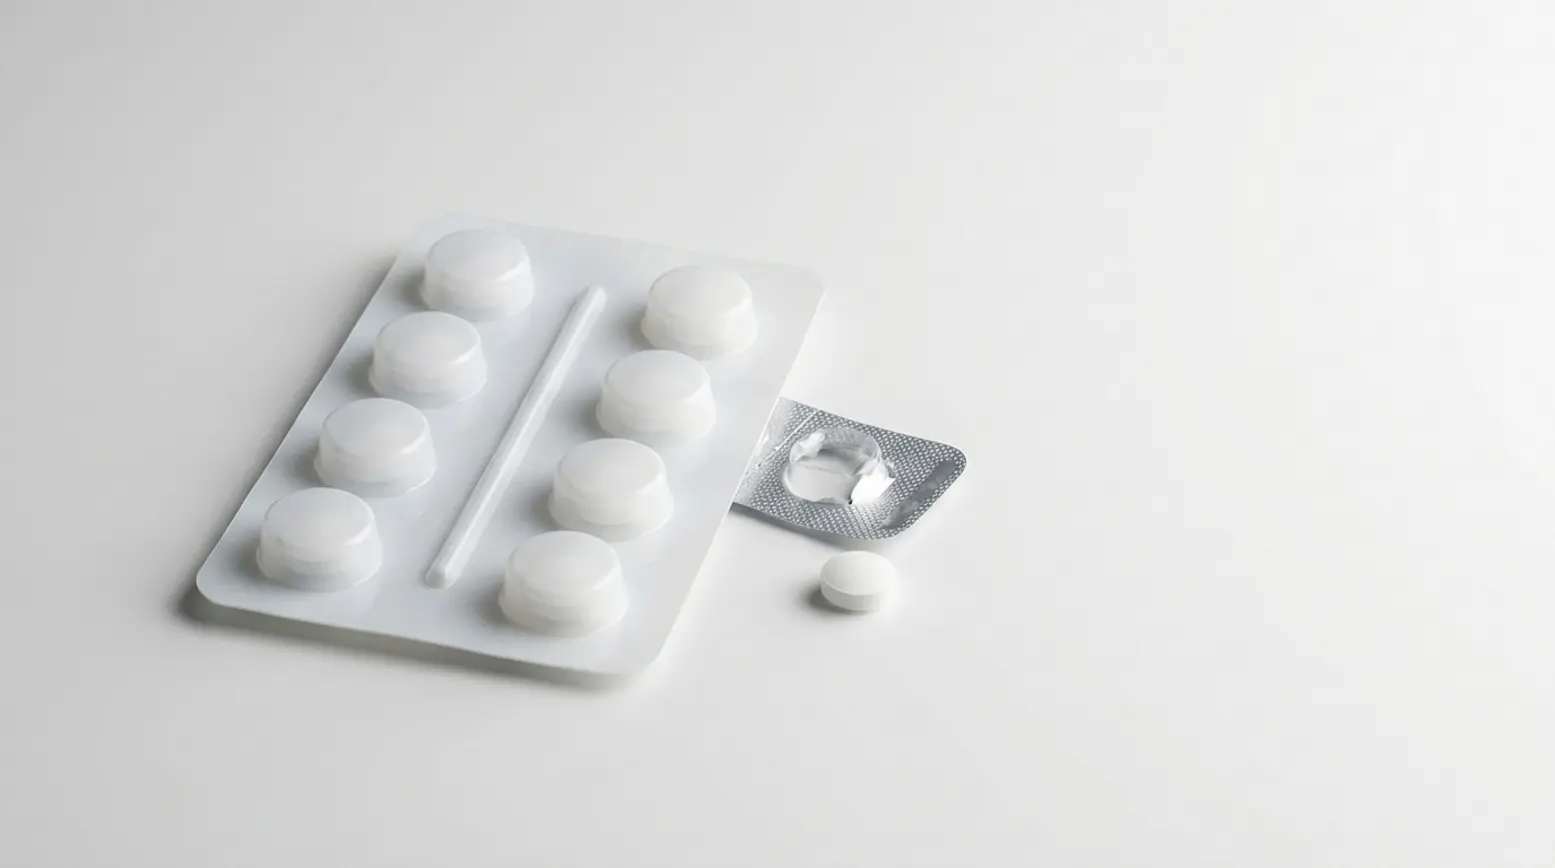
Un blíster consta de dos componentes principales. La lámina de formado es la hoja que crea las cavidades para los comprimidos o las cápsulas, mientras que el opérculo sella esas cavidades. En el envasado en blíster monomaterial, ambas partes proceden de la misma familia de polímeros. Un blíster mono-PP es un ejemplo habitual. Este formato suele combinar una película de formado monomaterial con un opérculo de polímero a juego, lo que da como resultado un envase fundamentalmente más sencillo por diseño.
Por qué los polímeros de la misma familia son más fáciles de clasificar que las estructuras mixtas
El objetivo principal aquí es la simplicidad del diseño. Cuando la base y el cierre del blíster utilizan una única familia de polímeros, el envase resultante suele encajar mejor en los flujos de reciclaje estándar en comparación con las estructuras mixtas que combinan plástico y aluminio. En consecuencia, los equipos suelen explorar los formatos de blíster monomaterial como parte de una estrategia más amplia de "diseño para la reciclabilidad". El concepto resulta muy práctico porque reducir el número de tipos de material facilita considerablemente la clasificación al final de la vida útil.
Por qué el envasado monomaterial no garantiza la reciclabilidad local
Un diseño de envase eficaz es solo una parte de la ecuación. El resultado real al final de la vida útil depende en gran medida de la infraestructura de recogida local, de las normas de clasificación y de la capacidad de reciclaje regional. Por eso, un envase puede ser monomaterial por diseño y aun así no llegar a reciclarse en determinados mercados. Para una perspectiva más amplia sobre esta cuestión, nuestro artículo sobre el reciclaje de blísteres explica por qué los sistemas locales determinan finalmente el resultado.
Cuándo el envasado en blíster monomaterial es realista para productos farmacéuticos
Empiece por los datos de estabilidad y los objetivos de vida útil
La primera pregunta crítica siempre gira en torno al propio producto. Empiece analizando los datos de estabilidad, los objetivos de vida útil y las condiciones de almacenamiento requeridas. Esta evaluación revela si realmente merece la pena probar el envasado en blíster monomaterial para un medicamento concreto. Dar este paso ayuda a los equipos a evitar malas decisiones tempranas y garantiza que un plan de sostenibilidad apoye las necesidades del producto en lugar de prevalecer sobre ellas.
Identifique los riesgos de sensibilidad a la humedad y al oxígeno
Algunos medicamentos absorben humedad muy rápidamente, mientras que otros se degradan al exponerse al oxígeno. Si un producto presenta estas sensibilidades, sus requisitos de barrera pueden ya ser demasiado altos para una solución de blíster sin aluminio. En estos casos, adoptar una estructura más sencilla introduce un riesgo real para el producto. Esta limitación fundamental explica por qué el envasado farmacéutico monomaterial no es adecuado para todas las formulaciones.
Cuándo un blíster mono-PP puede ser una opción realista
Un blíster mono-PP puede resultar eficaz cuando un producto tiene necesidades moderadas de barrera y el diseño de la cavidad favorece un rendimiento sólido tras el termoformado. Sin embargo, el veredicto final sigue dependiendo de la vida útil, las condiciones climáticas y la calidad del sellado. Para los responsables de producto, esto significa que el proyecto solo debe avanzar cuando resultados de prueba concretos validen el planteamiento. Para los ingenieros, refuerza la idea de que los ensayos reales del envase pesan mucho más que las suposiciones generales sobre el envasado reciclable en blíster.
Qué puede costarle el envasado en blíster monomaterial en rendimiento de barrera
Barrera frente a la humedad frente a estructuras recubiertas de PVDC
Este es el principal equilibrio a considerar. Aunque una estructura monomaterial ofrece simplicidad de diseño, a menudo proporciona una protección frente a la humedad significativamente menor que las películas recubiertas de PVDC. Si un envase existente depende de ese nivel elevado de barrera, cambiar de material podría acortar la vida útil o aumentar los riesgos de almacenamiento. Por ello, deben definirse objetivos estrictos de barrera mucho antes de iniciar cualquier simplificación del material.
Protección frente al oxígeno frente a estructuras basadas en aluminio
Los blísteres basados en aluminio se especifican habitualmente porque ofrecen una protección excepcional tanto frente al oxígeno como frente a la humedad. Una alternativa basada en polímeros normalmente no puede reproducir ese mismo nivel de defensa. Esta diferencia resulta crítica para medicamentos sensibles al oxígeno, ya que incluso una entrada mínima de oxígeno puede comprometer la estabilidad a largo plazo. Por eso, el envasado en blíster monomaterial no es un sustituto universal de los envases basados en aluminio, ni siquiera cuando las consideraciones del diseño de blíster según el PPWR forman parte del debate más amplio.
Por qué las esquinas formadas, las zonas de sellado y la forma de las cavidades cambian el resultado
El rendimiento de la barrera va mucho más allá de las especificaciones que figuran en la ficha técnica de una película plana; depende en gran medida de los cambios físicos que se producen durante el termoformado y el sellado. Las cavidades profundas, las esquinas afiladas y las zonas de sellado débiles pueden reducir gravemente la capacidad real de barrera de un envase. En consecuencia, el blíster terminado puede comportarse de forma muy distinta a lo que sugeriría la materia prima aislada. Esto pone de relieve por qué la geometría de la cavidad y el diseño del sellado deben tenerse en cuenta en el proceso de decisión desde el principio.
La siguiente tabla es una herramienta útil para los debates iniciales del proyecto. Sin embargo, no sustituye a las pruebas específicas del producto, ya que los resultados reales siempre dependerán del medicamento concreto, de la forma de la cavidad y de los ajustes de la línea de proceso.
| Estructura | Barrera frente a la humedad | Barrera frente al oxígeno | Potencial de reciclabilidad | Facilidad de termoformado | Riesgo de sellado | Consideraciones sobre el uso por el paciente |
|---|---|---|---|---|---|---|
| Blíster monomaterial | Media a baja, según la estructura | Media a baja, según la estructura | Puede ser mejor, pero depende de los sistemas locales | Requiere estudio según el diseño de la cavidad | Requiere un cierre y una ventana de sellado compatibles | Debe comprobarse la fuerza de apertura y la rigidez |
| Blíster recubierto de PVDC | Más alta que muchas estructuras poliméricas sencillas | Moderada, depende de la estructura completa | A menudo más difícil para las vías de reciclaje | Bien conocido en muchas aplicaciones | Puede ser estable, pero debe validarse igualmente | Uso familiar, depende del formato final |
| Blíster basado en aluminio | Muy alta | Muy alta | Lógica de recuperación distinta, a menudo un reto para envases mixtos | Depende de la arquitectura del envase | Alta protección, pero el proceso sigue siendo importante | El comportamiento de empuje puede variar según el diseño |
Cómo probar el envasado en blíster monomaterial antes de hacer afirmaciones
Realice un estudio de ventana de termoformado para la geometría de la cavidad
El estudio inicial debe confirmar que la lámina se forma bien en toda una ventana de proceso realista. Esto implica comprobar la profundidad de la cavidad, el adelgazamiento en las esquinas, la distribución del material y la repetibilidad general. Si la película se forma mal, las propiedades de barrera caerán previsiblemente en esas zonas más débiles. Siempre diseñamos teniendo en cuenta la fabricabilidad, ya que las decisiones geométricas tempranas suelen determinar si un concepto resulta sólido o frágil en producción.
Realice un estudio de ventana de sellado para el opérculo y la lámina de formado
A continuación, pruebe cuidadosamente el sellado entre el opérculo y la lámina de formado con distintas temperaturas, presiones y tiempos de permanencia. Un sellado que funciona a la perfección en un laboratorio controlado puede fallar en una línea de producción de alta velocidad. Establecer una ventana de proceso utilizable es fundamental, porque la variación de línea es una realidad inevitable. Esta fase de pruebas también ayuda a los equipos a entender plenamente si un concepto de envase primario farmacéutico reciclable puede funcionar de forma fiable en la práctica diaria.
Pruebe la barrera y la integridad del envase terminado en condiciones definidas
Una vez completados el termoformado y el sellado, pruebe rigurosamente el envase terminado en condiciones estrictamente definidas. Compruebe el rendimiento frente a la humedad y al oxígeno, y realice después pruebas de integridad que reflejen con precisión el transporte y la manipulación reales. En definitiva, el rendimiento del envase final importa mucho más que cualquier afirmación inicial sobre la materia prima. Si las esquinas formadas, las cavidades o los sellados resultan débiles, cualquier mensaje de sostenibilidad previsto debe posponerse.
Aplique una regla de parada si falla la estabilidad o el rendimiento del sellado
Implementar una "regla de parada" clara ayuda a los equipos de desarrollo a tomar decisiones más disciplinadas. Si la estabilidad del producto, el rendimiento del sellado o la integridad del envase terminado fallan durante las pruebas, la estructura debe rediseñarse de inmediato. No avance con afirmaciones sobre envase primario farmacéutico reciclable hasta que los resultados técnicos sean totalmente sólidos. Para una perspectiva más amplia sobre cómo tomar decisiones responsables en materia de materiales, nuestra página sobre las opciones de envasado farmacéutico sostenible ofrece un excelente contexto.
•Objetivos de estabilidad del producto: la vida útil y las condiciones de almacenamiento específicas deben definirse con firmeza antes de fijar cualquier elección de material.
•Requisitos de barrera: las sensibilidades a la humedad y al oxígeno deben comprenderse con claridad, ya que esto determina directamente si una vía monomaterial es siquiera realista.
•Estudio de termoformado: la geometría de la cavidad debe comportarse de forma constante y correcta en toda una ventana de proceso realista.
•Estudio de sellado: el cierre y la lámina deben sellar de forma fiable, absorbiendo con éxito las variaciones normales del proceso.
•Pruebas del envase terminado: la eficacia de la barrera y la integridad general deben demostrarse en el envase final fabricado, y no darse por supuestas a partir de los datos de la película plana.
•Comprobación local de fin de vida: las vías regionales de recogida, clasificación y reciclaje deben revisarse a fondo para cada mercado objetivo antes de hacer cualquier afirmación pública.
Decisiones de diseño en torno al envasado en blíster monomaterial que afectan a la usabilidad y a la producción
Espesor y rigidez
El espesor del material afecta a varios factores a la vez. Influye directamente en la rigidez general, en la resistencia de la cavidad, en la sensación al tacto y, a veces, incluso en el comportamiento durante el termoformado. Aunque un envase más rígido puede mejorar la manipulación automatizada, también puede aumentar involuntariamente la fuerza de apertura que necesita el paciente. Por ello, el calibre de material elegido debe equilibrar con cuidado las necesidades de barrera con un manejo intuitivo para el usuario.
Maquinabilidad y rendimiento en línea
Un concepto estructural que parece brillante sobre el papel todavía tiene que funcionar sin fallos durante la producción activa. Variables críticas como el comportamiento de alimentación, la consistencia del termoformado, la respuesta del sellado y la estabilidad de la producción importan de forma significativa. Mientras los responsables de producto suelen centrarse en los plazos de lanzamiento, los equipos de ingeniería priorizan la validación del proceso. Ambas perspectivas son esenciales; si una estructura no puede funcionar de forma fiable, el riesgo subyacente simplemente se traslada aguas abajo, a la producción y a la cadena de suministro. Apoyamos activamente proyectos que abarcan el diseño, la producción de componentes, el envasado primario y el envasado secundario, garantizando que estas cuestiones complejas se aborden como un proceso único y conectado.
Apertura por el paciente y uso seguro
La dinámica de apertura por el paciente debe evaluarse pronto en el desarrollo, sobre todo en medicamentos especializados donde la claridad de la dosificación es primordial. Cualquier cambio en la película base o en el opérculo puede alterar drásticamente la fuerza de empuje necesaria y la sensación táctil al abrir el envase. Como estas modificaciones pueden tanto ayudar como dificultar al usuario, el blíster terminado siempre debe probarse a mano, además de con pruebas de máquina. Nuestro caso de sostenibilidad de Lundbeck demuestra claramente cómo pueden equilibrarse con éxito la usabilidad y los objetivos medioambientales en un proyecto real.
Añadir instrucciones con una wallet o un estuche
Cuando se necesita más espacio para las instrucciones del paciente, la barrera primaria en sí no tiene por qué cambiar necesariamente. Una wallet o un estuche bien diseñados pueden incorporar con facilidad indicaciones, pasos de dosificación e información esencial de marca justo alrededor del blíster. En este planteamiento, el envase primario se centra por completo en la protección del producto, mientras que el envase secundario apoya activamente la usabilidad para el paciente. Una wallet de blíster cold seal es un excelente ejemplo de cómo un espacio adicional de información puede rodear sin fisuras un formato de blíster compacto.
La revisión física resulta muy útil en estas situaciones, ya que la rigidez general, la sensación de apertura y el manejo diario del envase son, sencillamente, más fáciles de valorar en la mano. Los equipos que deseen comparar experiencias de usuario antes de emprender una vía de desarrollo a medida siempre pueden solicitar una muestra de wallet de blíster para una revisión práctica y directa.
Preguntas frecuentes sobre el diseño de blíster monomaterial
¿Es siempre reciclable un blíster monomaterial? No. Aunque el diseño pueda encajar en teoría con mayor limpieza en un flujo de reciclaje, los métodos de recogida locales, las tecnologías de clasificación y la infraestructura de reciclaje existente siguen determinando el resultado real.
¿Es siempre la mejor opción un blíster sin aluminio? No. Los medicamentos muy sensibles suelen necesitar una protección frente a la humedad o al oxígeno mucho más fuerte, por lo que las necesidades de barrera siempre deben tener prioridad.
¿Puede hacerse pronto una afirmación de envase primario farmacéutico reciclable? No. Este tipo de afirmaciones debe hacerse estrictamente después de una evaluación y unas pruebas rigurosas. Primero hay que obtener datos fiables sobre la estabilidad del producto, el termoformado de la película, la resistencia del sellado y la integridad del envase terminado.
¿Implica el diseño de blíster según el PPWR una única solución estándar? No. La preparación de cara al futuro depende en última instancia de la estructura de envase concreta, del mercado objetivo y de las vías de reciclaje disponibles. Cualquier afirmación sobre la preparación normativa solo debe hacerse tras una evaluación exhaustiva del envase.
¿Cuál es el mejor primer paso al evaluar el envasado en blíster monomaterial? Empiece directamente por los datos de estabilidad del producto, los objetivos de vida útil y las condiciones de almacenamiento especificadas. Este enfoque establece una base clara para decidir si el concepto debe avanzar hacia ensayos físicos de termoformado y sellado.
Adoptar un formato monomaterial puede ser una dirección muy útil, siempre que la formulación del producto lo permita. Sin embargo, el orden de las decisiones de desarrollo sigue siendo profundamente importante. Empiece por la estabilidad, demuestre la integridad del sellado, pruebe el envase terminado y solo entonces hable de la posible reciclabilidad. Si el resultado de la barrera resulta demasiado débil, reestructure el diseño del envase y garantice, por encima de todo, que el medicamento siga completamente protegido.
¡Solicite ya su muestra gratuita!