
L'emballage blister formé à froid est le bon choix lorsqu'un médicament nécessite une protection très forte contre l'humidité, l'oxygène ou la lumière, et lorsque les données de stabilité montrent qu'une barrière quasi absolue justifie les compromis. Dans la plupart des projets, l'aluminium l'emporte sur le plastique lorsque la protection du produit prime. Le plastique thermoformé est souvent la meilleure option lorsque la visibilité, un rendement plus rapide et un emballage plus compact comptent davantage. L'essentiel est de comparer les besoins de barrière, la taille de l'emballage, les vitesses de ligne blister et les impacts logistiques avant de fixer le format.
• Choisissez le formage à froid lorsque les données de stabilité montrent qu'une barrière très élevée est nécessaire contre l'humidité, l'oxygène ou la lumière.
• Attendez-vous à une alvéole opaque, un encombrement de blister plus important et souvent une vitesse de ligne plus lente.
• Examinez tôt les cartons, le nombre de caisses et les configurations de palette, car un blister plus grand peut affecter l'ensemble du système d'emballage.
• Optez pour le thermoformage lorsque la visibilité du produit, une taille compacte et un rendement plus élevé comptent davantage, à condition que le niveau de barrière reste adapté.
• Fondez le choix final sur les données de stabilité et les tests de l'emballage complet, et non sur le seul nom du matériau.
Ce qu'est l'emballage blister formé à froid, et quand l'utiliser
L'emballage blister formé à froid est un format de blister obtenu en mettant en forme un laminé par pression à température ambiante. La feuille de formage est généralement un laminé OPA-aluminium-PVC. En termes simples, cela signifie que l'alvéole formée contient de l'aluminium, qui bloque exceptionnellement bien l'humidité, l'oxygène et la lumière. C'est pourquoi les équipes l'envisagent souvent pour les médicaments sensibles, y compris pour l'emballage de comprimés hygroscopiques et l'emballage de médicaments sensibles à la lumière, lorsque la stabilité du produit est en jeu.
La principale raison d'utiliser ce format est la performance de la barrière. Si les données de stabilité montrent que le produit nécessite une barrière très élevée, le formage à froid devient une solution sérieuse. Si le produit peut tolérer une barrière plus faible et que le projet exige un blister transparent, un encombrement réduit ou des vitesses plus élevées, une autre structure peut mieux convenir.
En quoi l'emballage blister formé à froid diffère du thermoformage
La principale différence réside dans la manière dont l'alvéole est créée. Le formage à froid utilise la pression à température ambiante, tandis que le thermoformage chauffe une feuille de plastique avant de la mettre en forme. Pour plus de détails sur le procédé, vous pouvez consulter notre article sur le fonctionnement du thermoformage. Le point de décision reste toutefois simple : le formage à froid offre une barrière plus forte, tandis que le thermoformage offre généralement une meilleure visibilité et un emballage plus compact.
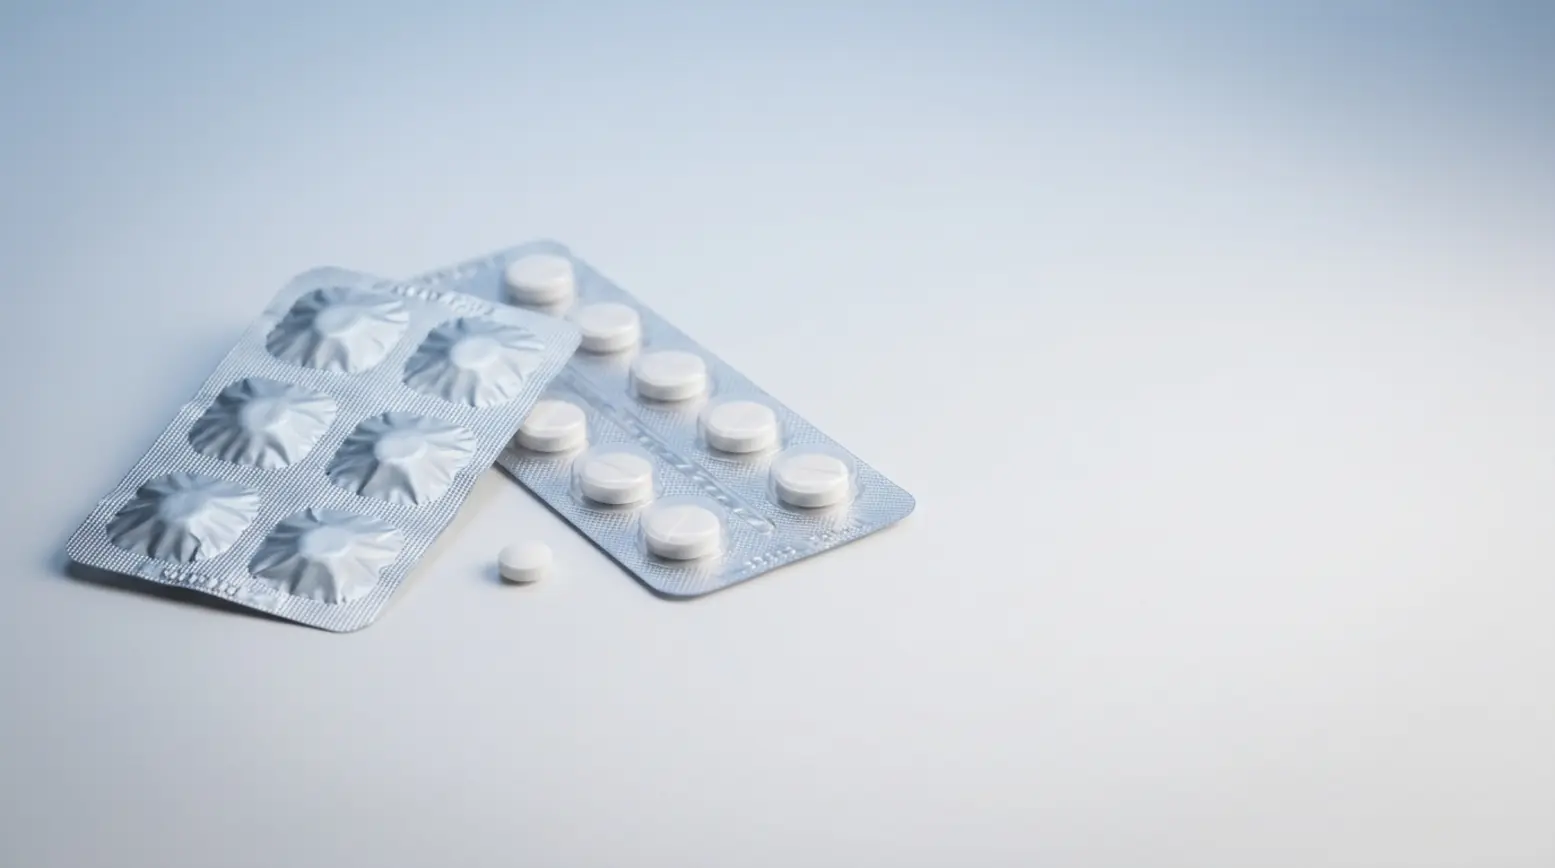
Cette différence change le blister final de manière très concrète. Un blister thermoformé est souvent transparent, ce qui permet de voir le produit à travers l'alvéole. À l'inverse, un blister formé à froid est opaque en raison de la couche d'aluminium. Un contrôle visuel à travers la feuille formée est donc impossible.
Ce que le procédé signifie en termes simples
Le procédé de formage à froid met le laminé en forme d'alvéole sans chaleur. Comme l'aluminium ne s'étire pas comme le plastique chauffé, le blister nécessite généralement plus d'espace autour de chaque poche. L'emballage est donc habituellement plus grand et peut avancer plus lentement sur la ligne de conditionnement.
Pourquoi l'emballage blister formé à froid est choisi pour les besoins de haute barrière
Le principal avantage de l'emballage blister formé à froid est la protection du produit. L'aluminium crée un blister à haute barrière qui réduit considérablement l'exposition à l'humidité, à l'oxygène et à la lumière. C'est essentiel pour les produits qui se dégradent facilement, absorbent l'humidité ou perdent leur stabilité lorsqu'ils sont exposés à la lumière. Un comprimé sensible à l'humidité en est un parfait exemple. Si les tests indiquent que le produit nécessite ce niveau de protection, le formage à froid est probablement la bonne voie.
Dans le même temps, le choix du matériau seul ne garantit pas la performance de l'emballage. La qualité du scellage, les matériaux de l'opercule, la géométrie de l'alvéole et le système d'emballage complet influencent tous les résultats finaux. Les équipes doivent donc s'appuyer sur les données de stabilité et les tests de l'emballage complet pour confirmer la structure adéquate. Une limite reste constante tout au long du processus : l'alvéole est opaque, ce qui signifie que le produit ne peut pas être inspecté à travers la feuille formée.
Les compromis de l'emballage blister formé à froid en matière d'encombrement, de rendement et de logistique
L'emballage blister formé à froid nécessite généralement des rebords plus larges et davantage de matière autour de chaque alvéole. En termes simples, chaque comprimé ou capsule occupe plus d'espace sur la carte blister. Cet encombrement accru du blister formé à froid peut réduire le nombre d'unités pouvant tenir sur une seule carte, ou nécessiter une carte plus grande pour conserver le même nombre. Les niveaux d'emballage suivants peuvent donc, eux aussi, devoir croître.
Lorsque l'emballage primaire devient plus grand, les dimensions du carton peuvent augmenter, le nombre de caisses peut diminuer et l'efficacité de la palettisation peut baisser. Les vitesses de ligne blister sont également souvent inférieures à celles de formats thermoformés similaires, ce qui peut faire grimper le coût total de l'emballage. Ces effets en cascade sont essentiels à prendre en compte pour les ingénieurs packaging, les équipes de la chaîne d'approvisionnement et les acheteurs, car la décision relative au matériau dépasse largement l'alvéole elle-même.
Pourquoi l'emballage primaire et l'emballage secondaire doivent être planifiés ensemble
Un changement de matériau de blister peut modifier la disposition des alvéoles, l'espace disponible pour le graphisme, la taille du carton, le nombre de caisses d'expédition et le rendement global. C'est pourquoi le format complet doit être examiné dès le début. Nous abordons ces décisions dans un esprit de conception pour la fabricabilité, afin que l'emballage soit plus facile à produire et à faire circuler dans la chaîne d'approvisionnement.
Comment évaluer l'emballage blister formé à froid par rapport au thermoformage dans des projets réels
La meilleure comparaison part des besoins spécifiques du produit. Choisissez l'emballage blister formé à froid lorsque les données de stabilité indiquent une exigence de barrière quasi absolue. Gardez le thermoformage à l'esprit lorsque la visibilité, la vitesse et des cartons compacts sont prioritaires. Cette décision entre formage à froid et thermoformage du blister doit rester pragmatique, car les deux options répondent à des problématiques fondamentalement différentes.
Il est également utile de comprendre les appellations courantes des matériaux. Dans de nombreux projets, l'opposition entre « alu-alu » et « alu-PVC » occupe une place centrale dans la discussion. L'alu-alu désigne généralement une structure formée à froid comportant de l'aluminium dans la feuille formée et dans l'opercule. L'alu-PVC désigne habituellement une feuille thermoformée utilisant un matériau à base de PVC associé à un opercule en aluminium. Bien que ces appellations soient utiles, elles ne constituent qu'un point de départ. La décision finale doit reposer sur les données de stabilité, les exigences de la ligne et des tests complets de l'emballage.
Guide de comparaison: le formage à froid offre généralement une barrière plus forte, une alvéole opaque, une surface d'alvéole plus grande, un impact plus important sur la taille du carton et des vitesses de ligne blister plus faibles. Le thermoformage offre généralement une barrière plus faible (sauf amélioration), la visibilité du produit, un encombrement réduit, des cartons plus compacts et un rendement plus élevé.
Les questions à se poser avant de choisir le matériau
Commencez par quatre questions simples et répondez-y à l'aide de données. Le produit a-t-il besoin d'une barrière quasi absolue ? Devez-vous pouvoir voir le produit à travers le blister ? Qu'advient-il de la taille du carton et du nombre de caisses d'expédition si le blister s'agrandit ? Qu'advient-il du rendement et des coûts totaux si le format réduit les vitesses de ligne ? Répondre à ces questions aide les équipes à rester alignées dès le début du projet.
L'emballage blister formé à froid et le scellage à froid sont deux choses différentes
Ces termes sont fréquemment confondus, alors qu'ils décrivent des étapes totalement différentes. Le formage à froid explique comment l'alvéole est fabriquée. Le scellage à froid désigne une méthode de scellage qui utilise la pression plutôt que la chaleur, plus tard dans le processus d'emballage. Ils ne doivent donc jamais être traités comme un seul et même concept.
Une fois la décision relative à la barrière prise, il peut aussi être utile d'examiner le concept d'emballage dans son ensemble. Par exemple, un wallet cold seal autour d'un blister à haute barrière peut offrir plus d'espace pour la notice et améliorer l'expérience utilisateur. Il ne s'agit là que d'un exemple de format, totalement indépendant de la méthode de formage de l'alvéole.
À quoi ressemble un bon développement d'emballage dès le départ
Un développement d'emballage réussi commence tôt, car un seul choix de matériau peut influencer l'ensemble du projet d'emballage. Si le formage à froid est probable, l'équipe doit examiner dès le début les formes d'alvéole, le nombre d'unités par blister, l'espace disponible pour le graphisme, la taille des cartons et le rendement attendu. L'emballage final devient ainsi plus facile à produire et à manipuler tout au long de la distribution.
Cette approche est particulièrement importante pour les médicaments spécialisés, dont l'emballage doit souvent allier protection et facilité d'usage. Nous accompagnons ces projets tout au long du parcours d'emballage, en veillant à ce que les effets primaires et secondaires soient examinés ensemble dès le concept initial. Les équipes peuvent ainsi limiter les changements tardifs, une fois le format du blister déjà défini.
Exemple d'emballage sur mesure
Certains produits nécessitent un format très spécifique, car l'unité est petite, précieuse ou sensible. Notre étude de cas sur l'emballage d'une capsule unique montre comment un emballage sur mesure peut faire une différence significative dans l'usage réel. Elle constitue un exemple pertinent de travail d'emballage personnalisé, même si elle ne porte pas spécifiquement sur une structure en aluminium formée à froid.
FAQ sur le choix du formage à froid
Quand privilégier l'aluminium formé à froid au plastique thermoformé ? Choisissez-le lorsque les données de stabilité indiquent que le produit nécessite une barrière très élevée contre l'humidité, l'oxygène ou la lumière. C'est une exigence courante dans de nombreux projets d'emballage de comprimés hygroscopiques et d'emballage de médicaments sensibles à la lumière. Si la visibilité, le rendement et une taille compacte comptent davantage, le thermoformage est probablement la meilleure option.
L'alu-alu est-il toujours meilleur que l'alu-PVC ? Non. Bien que l'alu-alu offre souvent une meilleure performance de barrière, il tend aussi à créer un blister plus grand, avec des alvéoles opaques et un rendement plus faible. L'alu-PVC peut mieux convenir lorsque le produit peut accepter un niveau de barrière plus faible et que le projet privilégie la visibilité, la vitesse et l'efficacité d'expédition.
Pourquoi les blisters formés à froid sont-ils souvent plus grands ? Ils sont généralement plus grands, car l'aluminium nécessite plus d'espace que le plastique chauffé lors des processus de formage et de scellage. La surface de l'alvéole augmente donc généralement, et la carte blister elle-même peut devenir plus grande. Cela peut entraîner des cartons plus volumineux et moins d'emballages par caisse.
Le formage à froid augmente-t-il toujours les coûts ? Pas toujours, mais il augmente fréquemment le coût total de l'emballage, car les vitesses de ligne peuvent baisser tandis que les dimensions de l'emballage augmentent. Le résultat final peut inclure des cartes blister plus grandes, des cartons plus volumineux, un nombre de caisses réduit et une efficacité de palettisation diminuée. Toutefois, si le produit a absolument besoin de cette barrière pour rester stable, ce surcoût est généralement le bon compromis.
Le formage à froid et le scellage à froid peuvent-ils être utilisés dans le même concept d'emballage ? Oui. Le formage à froid décrit la création de l'alvéole, tandis que le scellage à froid décrit une méthode de scellage ultérieure. Comme ils renvoient à des étapes totalement distinctes, ils peuvent facilement être combinés au sein d'un même concept d'emballage global, si la conception l'exige.
Si vous comparez les besoins de barrière, les tailles d'emballage, le rendement et la logistique, il est très utile de les examiner de manière globale avant de fixer le format. Vous pouvez échanger avec nous sur le choix du matériau de votre blister pour évaluer la stabilité, la fabricabilité et l'ensemble du système d'emballage dans une seule démarche.
Demandez un échantillon gratuit maintenant !